攪拌とは?混合・混練との違いや仕組み・種類を現場目線で徹底解説
研究室のビーカーから食品プラント、先端半導体材料の合成現場に至るまで、モノづくりの成否を握る根幹技術が「攪拌(かくはん)」です。日々の業務や実験で何気なく行われている操作ですが、「混合や混練と具体的に何が違うのか」「粘度に対してどの翼を選定すべきか」といった基本原理を体系的に把握できている現場は多くありません。
不適切な攪拌は、製品のロットブレ、未溶解成分のダマ(ママコ)、反応不良、さらには過剰なせん断熱による原料劣化といった致命的なトラブルを引き起こします。本記事では、工業プロセスやラボワークで失敗しないために不可欠な攪拌の基礎知識から、工学的メカニズム、粘度に応じた装置・翼の選定基準まで、現場目線で分かりやすく解説します。
📌 【この記事の重要ポイントまとめ】
- 要点1:攪拌の正しい読み方は「かくはん」。流動を引き起こす「操作(手段)」を指し、2種以上を均質化する「目的・結果」を表す混合とは概念が明確に異なる。
- 要点2:プロペラ翼やタービン翼、マグネティックスターラーなど、液体の粘度(mPa・s)と流動パターンに応じた装置・翼形状の選定が均一化の生命線となる。
- 要点3:ただ回転速度を上げても混ざらない。渦による気泡巻き込みやせん断発熱、デッドスペースを防ぐ「バッフル(邪魔板)設置」と「スケールアップ理論」が不可欠。
【基本定義】攪拌の正しい読み方と意味|「混合」「混練」との決定的な違い
工学書や化学の仕様書を開くと目にする攪拌 読み方は、一般的に「かくはん」と読みます。漢字の本来の音読みでは「こうはん」と読むのが正式ですが、日本の化学工学界や製造現場では慣用読みである「かくはん」が標準として定着しました。なお、新聞や一般的な公用文では当用漢字・常用漢字の制限から「撹拌」と表記されるケースが多いものの、指し示す物理現象や撹拌 意味に相違はありません。
実務で頻出する攪拌 英語表現には、主に「Agitation」と「Mixing」が存在します。日常会話では同義語として扱われがちですが、化学工学の厳密な定義においては攪拌と混合の違いを明確に区別しなければなりません。
- 攪拌(Agitation):容器内の流体に外力を与え、規則的または不規則な流動・循環運動を引き起こす「操作そのもの(手段)」
- 混合(Mixing):性質の異なる2種類以上の物質(液体・粉体・気体)を組み合わせ、均一な状態に到達させる「状態変化・目的」
- 混練(Kneading):高粘度のペースト、ゴム、プラスチック樹脂、粉体と液体などを強力なせん断力(押しつぶし、引きちぎる力)で練り合わせる操作
単一の均一な液体(例えば水だけ)を容器内でかき回して温度を均等にする操作は「攪拌」ですが、混ざり合う対象が存在しないため「混合」とは呼びません。逆に、2種類以上の異なる液体を均一にするためには、攪拌という手段を用いて「混合」を達成します。
さらに見落とされがちなのが混練との違いです。攪拌が主として「流動性を持つ液体・スラリー」を対象とし、全体の対流によって均一化を図るのに対し、混練は「自立して流動しない高粘度・弾塑性物質」を対象とします。混練機(ニーダーや二軸押出機)は、流体を循環させるのではなく、局所的に極めて高いせん断応力をかけて分子レベルの分散を促す点に本質的な違いがあります。

【工学的メカニズム】なぜ均一になるのか?攪拌の4大目的と均一混合の仕組み
製造現場において攪拌を行う目的は、単に「混ぜる」ことだけに留まりません。化学工学において体系化されている攪拌 目的は、主に以下の4点に集約されます。
- 濃度の均一化(液-液混合・溶解):異種液体の分散や、溶媒に対する溶質の均質溶解を完了させる。
- 温度の均一化と伝熱促進:ジャケット付き槽などで、壁面からの加熱・冷却効率を極大化し、槽内の温度勾配を解消する。
- 分散・乳化・懸濁(固-液・液-液分散):顔料や触媒粒子を沈降させずに浮遊維持(サスペンション)させる、または水と油のように混ざり合わない液体同士を微細な油滴として分散(エマルション)させる。
- 気液接触と化学反応の促進:気体を液中に微細気泡として巻き込ませ(スパージング)、反応界面積を拡大して気液反応を加速させる。
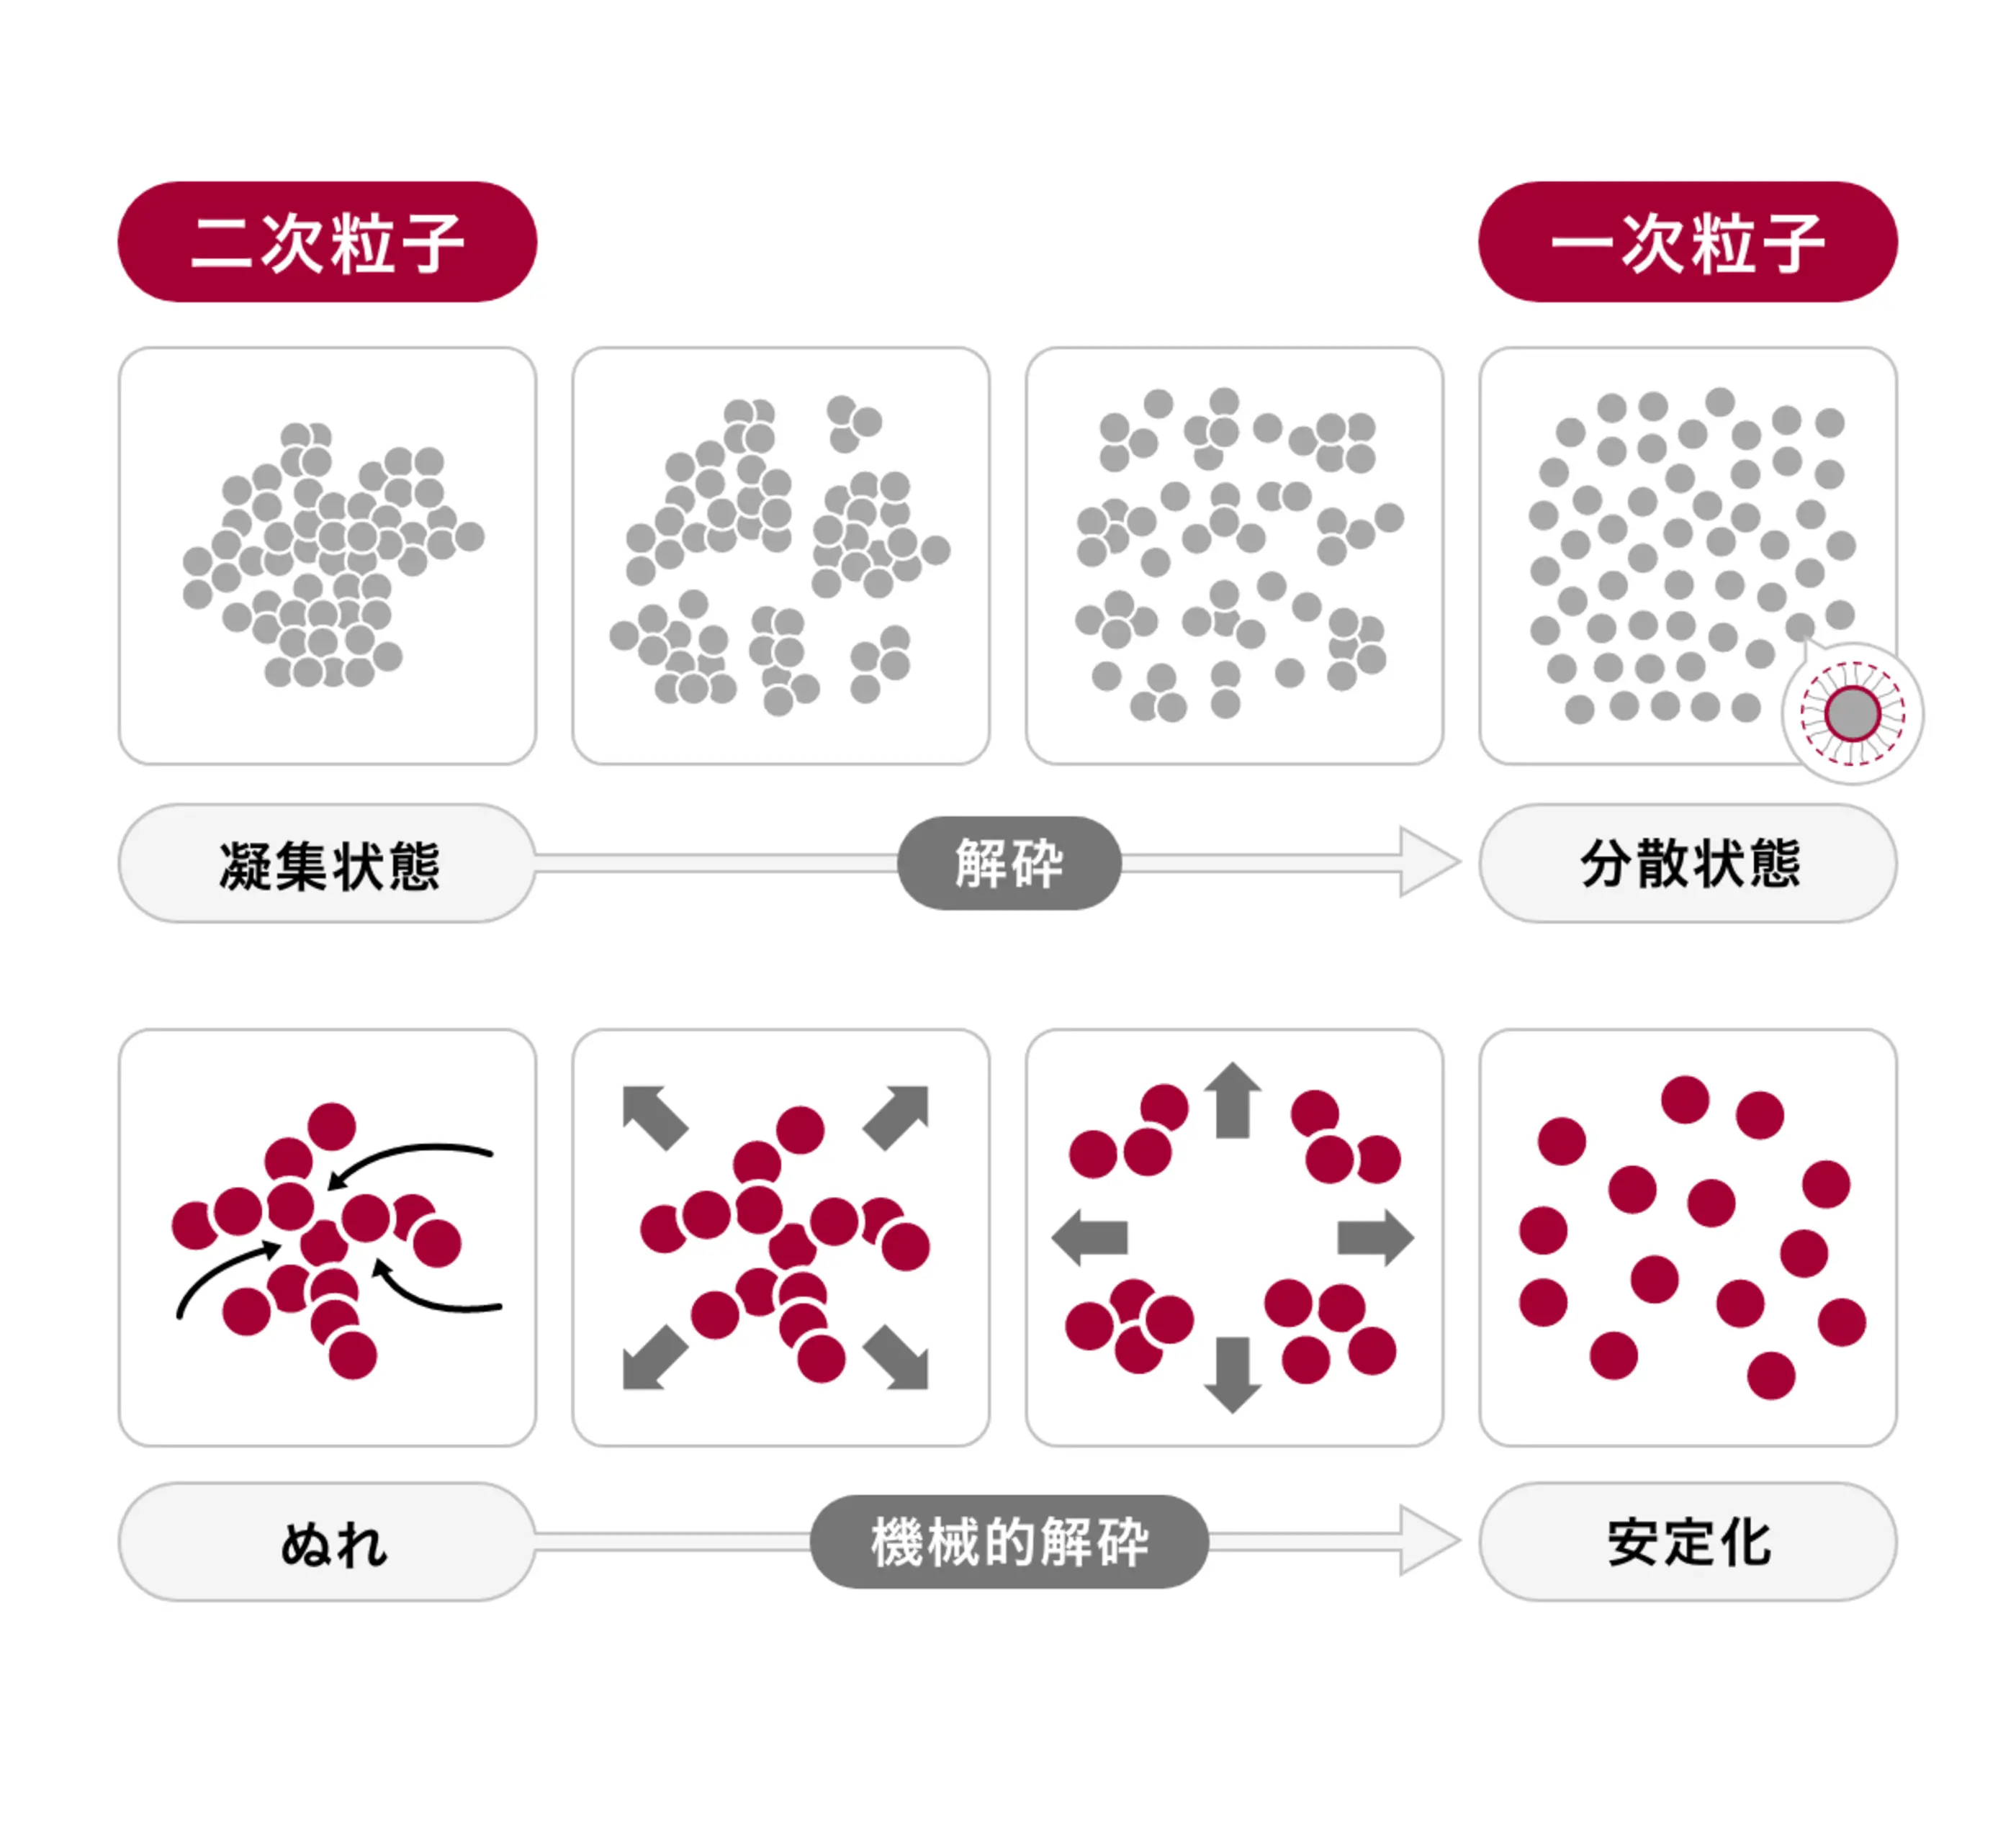
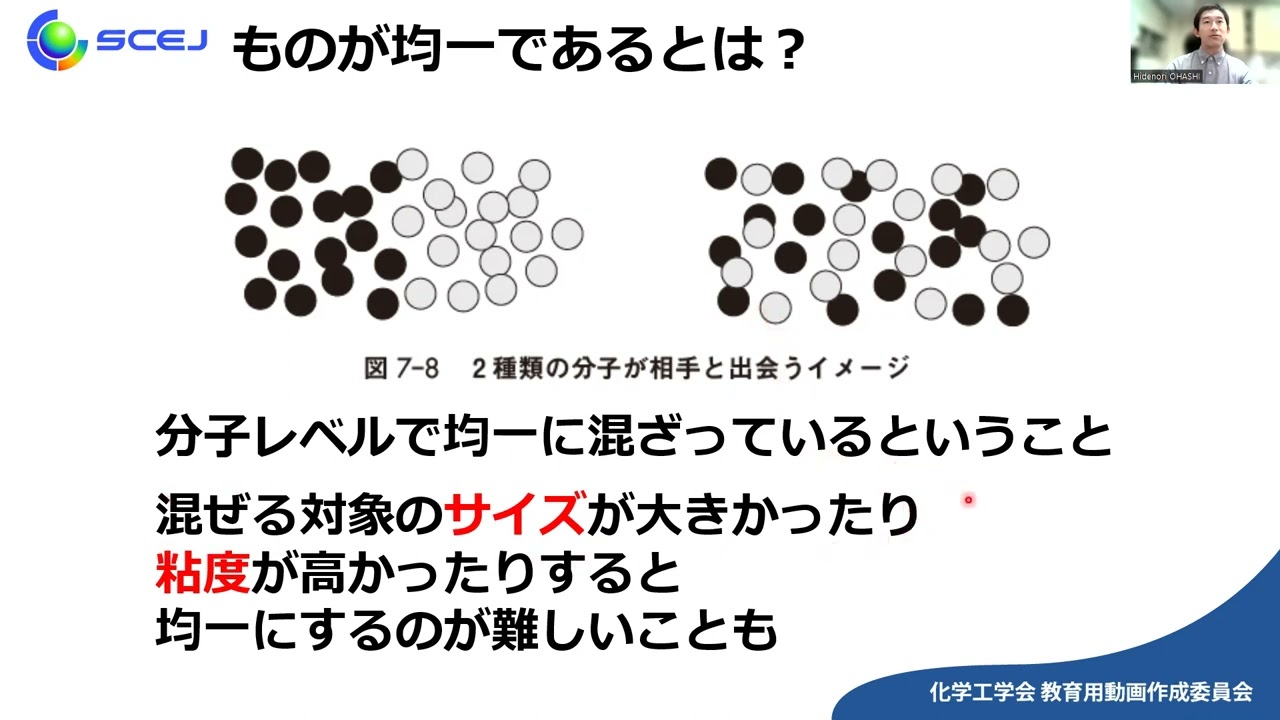
これらの目的を達成する均一混合の仕組みは、3つの物理現象が連鎖することで成り立っています。まず、攪拌翼の回転によって容器全体に大きな流れを生み出す「対流混合(バルク流)」。次に、回転流や乱流の渦によって液体の塊が引きちぎられ、微小な層状へと細分化される「せん断混合」。最後に、分子の熱運動によって最終的な分子レベルの均一化を果たす「分子拡散」です。
流動状態には、流体が整然と平行に流れる「層流」と、無数の不規則な渦が激しく入り乱れる「乱流」が存在します。この状態を分ける指標が無次元数の「レイノルズ数(Re)」です。低粘度の液体を高速で攪拌すると乱流域(Re > 10,000)となり、強力な渦によるせん断混合と対流混合が瞬間的に作用して短時間で均質化が進みます。一方、高粘度流体の場合は層流(Re < 10)にとどまるため、渦による混合が期待できず、後述する特殊な翼形状で物理的に液を折り畳む設計が必須となります。
【徹底比較】攪拌機の種類と攪拌翼の形状|粘度別の選定基準データ
攪拌の成功を決定づける最重要ファクターが、攪拌機の種類と攪拌翼の形状、そして攪拌速度と粘度の整合性です。実験室から生産現場まで、流体の物性値(特に粘度:mPa・s)と要求されるせん断力に応じて適切な組み合わせを選択しなければなりません。
実験室レベルの代表格であるマグネティックスターラーは、モーター駆動の回転磁界によって容器内の回転子(テフロンコーティングされた磁石)を非接触で回転させる装置です。密閉系での攪拌や少量サンプルのハンドリングに極めて優れますが、粘度が数百mPa・sを超える液体や、底面に沈降した高密度の粉体スラリーを巻き上げるトルクは持ち合わせていません。
一方、プラント規模で用いられる工業用攪拌装置では、槽上部に設置された駆動モーターと減速機、軸封部(メカニカルシールやグランドパッキン)、攪拌軸(シャフト)、そして目的に応じて選定された大型の攪拌翼で構成されます。以下は、主要な翼形状と対応粘度、用途を整理したデータ比較です。
| 項目(攪拌翼・装置の種類) | 詳細・数値データ(対応粘度 / 流動方向) | 一般的な基準・相場(回転速度・用途) | 編集部の見解・評価 |
|---|---|---|---|
| プロペラ翼(マリンプロペラ) | 1 〜 2,000 mPa・s 強い軸方向流(下向き流) | 300 〜 1,800 rpm 低粘度液の循環、固液溶解 | 吐出流量が大きく循環効率が極めて高い。小型ラボ機から中型タンクまで低粘度用途のデファクトスタンダード。 |
| タービン翼(ディスクタービン) | 1 〜 10,000 mPa・s 強い放射流(径方向流) | 100 〜 800 rpm 気液分散、液液乳化、微細化 | 翼端付近で極めて高いせん断力を生む。気泡の微細化やエマルション生成に最適だが、動力消費が大きい。 |
| パドル翼(平板・傾斜パドル) | 10 〜 50,000 mPa・s 傾斜角度により複合流を形成 | 50 〜 400 rpm 一般的な中粘度混合、沈降防止 | 構造がシンプルで洗浄性に優れる。近年は大型広幅パドル(フルゾーン翼等)が中高粘度の万能翼として多用される。 |
| アンカー翼 / リボン翼 | 10,000 〜 1,000,000 mPa・s 槽壁近傍の強制流動 | 10 〜 60 rpm 高粘度樹脂、ペースト混合、壁面伝熱 | 層流攪拌の代表格。槽壁とのクリアランスを小さく設計し、壁面の滞留層を削ぎ落とすことで伝熱と混練を両立。 |
| マグネティックスターラー | 0.5 〜 500 mPa・s 局所回転流 | 100 〜 1,500 rpm ラボ分析、試薬調製、滴定 | 密閉容器やガス置換下での使い勝手は無二。ただし粘度が上がると回転子の脱調(空回り)が発生し使用不能に。 |
【実態検証】研究開発から量産現場へ|現場エンジニアが直面するスケールアップの罠
開発ラボで完璧に成功した処方が、量産化(スケールアップ)の段階で激しい品質不良を起こす——これは製造業の研究開発現場で幾度となく繰り返されてきた古典的かつ現代的なトラブルです。
化学メーカーの生産技術エンジニアへの取材や現場レポートによると、最も頻発する失敗は「ビーカーと大型タンクでの流動状態の不一致」にあります。ラボの500mLビーカーで小型スターラーを用いて数分で均一に溶解していた試薬を、10,000Lの工業用リアクターにそのまま移行した際、以下のような悲痛な現場の声が上がります。
「実験室では透明な均一溶液が得られていたのに、実機タンクでは底部に未溶解のゲル状塊が堆積した」「混合時間をラボと同じ比率に設定したところ、反応熱が抜けずに副生成物が急増し、ロット全体が廃棄になった」
なぜこのような事態に陥るのか。その原因は、容量を拡大した際に「全ての物理パラメータを同時に相似形に保つことは物理的に不可能」という工学的制約にあります。スケールアップ時には、以下のどの基準を一定に保つかという設計思想の選択が迫られます。
- 単位体積あたりの所要動力(Pv値:kW/m³)を一定にする:せん断力や分散状態を維持しやすいが、大型タンクほど循環時間が大幅に長くなり、全体の混合完了時間が遅延する。
- 翼先端速度(Tip Speed:周速 v = πDn)を一定にする:液滴の最大せん断応力を揃える際に使われるが、大型機では回転数が著しく落ちるため、対流能力が低下する。
- 混合時間(Mixing Time)を一定にする:大型機で小型機と同じ混合時間を達成しようとすると、天文学的なモーター動力が必要となり、強烈な発熱で液が変性する。
現場の実態として、スケールアップトラブルの8割以上は「混合時間の極端な増大による反応選択性の低下」か「吐出循環能力の不足によるデッドスペースの発生」に起因しています。ラボ段階から実機の形状(アスペクト比やバッフル条件)を意識した小型撹拌試験機を用い、無次元混合時間や単位体積動力の推移をシミュレーションしておくことが不可欠です。
【誤解と盲点】「速く回せば早く混ざる」は大間違い|現場で陥りがちな3大失敗
作業現場や厨房などで最も根強く残っている誤解が、「回転速度を極限まで上げれば短時間で均一に混ざる」という思い込みです。流体力学の観点から見れば、回転数を無闇に上げる行為は、混合効率を劇的に低下させるだけでなく、製品を物理的に破壊するリスクすら孕んでいます。
1. 渦の発生と「共回り(固体回転)」による混合停止
円筒形の容器内でバッフル(邪魔板)を設置せずに高速回転させると、液面中央が大きく窪む深いすり鉢状の渦(ボルテックス)が形成されます。この状態に達すると、流体は槽全体で一緒にぐるぐると旋回するだけの「共回り」状態に陥ります。流体同士が互いに擦れ合うせん断作用も、上下方向への対流循環もほぼゼロになり、見た目は激しく動いているのに実際は全く混ざっていないという致命的なデッドロックが発生します。
2. キャビテーションと空気の巻き込みによる酸化・気泡混入
深い渦が攪拌翼の深さまで到達すると、大気中の空気を大量に液中へ巻き込みます。塗料やコーティング剤では「マイクロバブルの混入による塗膜欠陥」、食品や医薬品では「過剰な酸素接触による有効成分の酸化劣化・変色」、タンパク質製剤では「気液界面でのせん断応力による変性・凝集」という取り返しのつかない品質破壊を引き起こします。これを防ぐには、適切なクリアランス(底面からの高さ)の確保と、邪魔板による渦の抑制が必須です。
3. せん断発熱(粘性散逸)による品質破壊
攪拌機から流体に投入された力学的エネルギーは、最終的にすべて摩擦熱(熱エネルギー)へと変換されます。中・高粘度の液体を高回転で攪拌し続けると、槽内温度は冷却ジャケットの能力を超えて急激に上昇します。樹脂のゲル化反応の暴走、食品油脂の熱劣化、酵素や生体成分の失活など、高速回転が生み出す内部発熱の怖さを認識していない現場は極めて危険です。
【プロの結論】失敗しない攪拌機の選定フローと用途別判断基準
攪拌プロセスを設計・導入するにあたり、感覚的な判断を排除し、論理的に最適解を導き出すための判断基準を提示します。流体のレオロジー特性(粘度挙動)と目的を明確化し、自社の条件に合致しているか照合してください。
導入・選定を推奨できる明確な条件
- 低〜中粘度(10,000 mPa・s以下)で高分散を狙う場合:バッフルを4枚配置した槽に、インペラ径(d)が槽内径(D)の1/3〜1/2程度の「傾斜パドル翼」または「ディスクタービン翼」を選定。乱流状態を作り出すことで、最小の消費電力で高速な均一分散が可能。
- 高粘度(50,000 mPa・s以上)で熱交換を伴う場合:「アンカー翼」または「ヘリカルリボン翼」を選定。翼と壁面のクリアランスを限界まで詰める(槽径の1〜2%程度)ことで、槽壁に形成される停滞境界層を物理的に掻き取り、焦げ付きや伝熱不良を完全に防止可能。
- コンタミ(異物混入)を極度に嫌う無菌プロセス:メカニカルシールの摩耗粉リスクを排除するため、磁気浮上・マグネットカップリング駆動のボトムエントリー式攪拌機を採用。
選定において極めて慎重になるべき条件
- せん断応力で構造が壊れる繊細な流体(チクソトロピー性塗料、細胞培養液など):高回転・小口径翼(タービン翼等)は厳禁。大型の低速広幅翼(マックスブレンド翼やフルゾーン翼など)を採用し、穏やかな全体対流によって構造破壊を防ぎながら均一化を図る設計が必須。
- 攪拌中に粘度が劇的に変化する重合・晶析反応:初期の低粘度と終期の高粘度で要求される流動パターンが異なるため、単一の翼形状では対応不能。インバータによる回転数精密制御、または多段翼(上部にリボン、下部にタービン等)の複合ハイブリッド機構を前提とした設計が必要。
【攪拌 と は】に関するよくある質問(FAQ)
Q1:「撹拌」と「攪拌」、どちらの漢字表記を使うのが正しいですか?
A1:どちらも意味・用法ともに全く同じであり、正誤の差はありません。学術界や産業界の工学専門書では古くからの本字である「攪拌」が多く用いられますが、常用漢字の範囲で表記する新聞・一般メディアでは「撹拌」が標準表記として採用されています。業務上の書類作成では、自社やクライアントの表記ガイドラインに合わせて統一すれば問題ありません。
Q2:英語で「攪拌する」を表現する場合、AgitateとMixとStirはどう違いますか?
A2:明確なニュアンスの差が存在します。「Stir」はスプーンやガラス棒で軽くかき回す日常的・手作業的な操作を指します。「Agitate」は外力を激しく与えて流動状態を励起・維持する機械的・工学的な操作を意味します。「Mix」は2つ以上の異なる物質が合一して均一になる結果・目的を指します。プラントの仕様書では「Agitator(攪拌機)」という表現が最も正確です。
Q3:マグネティックスターラーで回転子が外れて暴れる(脱調する)原因は何ですか?
A3:主な原因は「流体の粘度が高すぎる」「回転数を急激に上げすぎた」「容器の底面が厚すぎる・湾曲している」「回転子のサイズが磁石のトルクと合っていない」の4点です。スターラーは低速から徐々に回転を上げること、底が平滑で薄い平底ビーカーを使用すること、粘度が500 mPa・sを超える場合はメカニカルスターラー(上部シャフト駆動式)へ速やかに切り替えることが鉄則です。
Q4:バッフル(邪魔板)はなぜ必要なのですか?入れないとどうなりますか?
A4:円形槽内で液体が共回り(旋回流)を起こすと、中央に深い渦ができて液面が低下し、上下方向の対流が停止して混合が進まなくなります。槽壁に幅が槽径の1/10〜1/12程度のバッフル板を通常3〜4枚垂直に設置することで、円周方向の回転流を垂直方向の上下循環流へと強制変換し、攪拌動力を効率よく乱流エネルギーへと変換させることができます。
まとめ:均一化の本質を理解し最適な攪拌設計を実現する
「攪拌」という一見シンプルな操作の裏には、流体力学、熱力学、レオロジーが複雑に絡み合う深い工学的原理が存在します。攪拌の本来の目的は、単に液体を物理的に動かすことではなく、目的に応じた適切な流動場を作り出し、せん断力と循環能力を最適に配分することにあります。
「粘度に対して翼形状は適合しているか」「共回りや渦による空気巻き込みが発生していないか」「ラボと実機で相似条件が崩れていないか」——現場でのトラブルに直面した際は、常にこの基本原則に立ち返ることが重要です。対象流体の物性を見極め、適切な装置・翼を選定することが、高品質なモノづくりを揺るぎなく支える礎となります。 (出典: 攪拌 と は(Yahoo!ニュース))
Webメディアの編集およびコンテンツ作成に従事。正確で質の高い情報発信を心掛けています。
